

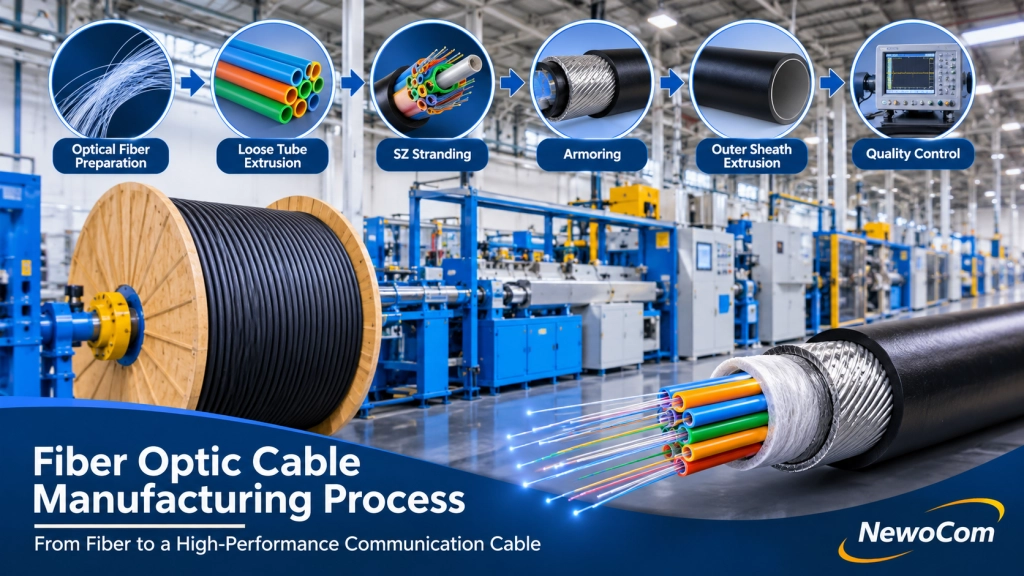
مراحل تولید کابل فیبر نوری؛ از تار نوری تا کابل مخابراتی
مقدمه
کابل فیبر نوری یکی از مهمترین اجزای زیرساخت ارتباطات مدرن است که امکان انتقال حجم عظیمی از اطلاعات را با سرعت بالا و در فواصل طولانی فراهم میکند. امروزه این کابلها در شبکههای مخابراتی، اینترنت پرسرعت، مراکز داده (Data Centers)، شبکههای FTTH، ارتباطات بینشهری و بینالمللی و همچنین زیرساختهای صنعتی مورد استفاده قرار میگیرند.
با گسترش شبکههای ارتباطی و افزایش نیاز به پهنای باند، تولید کابلهای فیبر نوری به یکی از صنایع راهبردی در حوزه مخابرات تبدیل شده است.
اما تارهای فیبر نوری چگونه به یک کابل مخابراتی مقاوم و قابل استفاده در شرایط مختلف محیطی تبدیل میشوند؟
فرآیند تولید کابل فیبر نوری شامل مجموعهای از مراحل مهندسیشده است که از آمادهسازی و رنگآمیزی تارهای فیبر نوری آغاز شده و با ساخت تیوبهای محافظ، آرایش هسته کابل، تقویت مکانیکی، روکشگذاری و انجام آزمونهای کنترل کیفیت به پایان میرسد.
در این مقاله، مراحل تولید کابل فیبر نوری، اجزای تشکیلدهنده، فناوریهای مورد استفاده و مهمترین آزمونهای استاندارد این محصول را بررسی میکنیم.
۱. ساختار و اجزای اصلی کابل فیبر نوری
کابل فیبر نوری از مجموعهای از تارهای فیبر نوری و اجزای محافظ، تقویتکننده و عایق تشکیل شده است. طراحی این اجزا با توجه به محل نصب، شرایط محیطی، تعداد تارها و کاربرد کابل تعیین میشود.
مهمترین اجزای یک کابل فیبر نوری عبارتاند از:
۱.۱ تار فیبر نوری (Optical Fiber)
اصلیترین بخش کابل است که وظیفه انتقال سیگنالهای نوری را بر عهده دارد. تارهای فیبر معمولاً از نوع Single Mode یا Multi Mode هستند.
در شبکههای مخابراتی و ارتباطی بینشهری، فیبرهای تکمد (Single Mode) کاربرد گستردهای دارند.
۱.۲ تیوب محافظ (Loose Tube)
در بسیاری از کابلهای مخابراتی، تارهای فیبر نوری داخل تیوبهای پلیمری مخصوص قرار میگیرند.
این تیوبها از فیبرها در برابر فشار، تغییرات دما، تنشهای مکانیکی و عوامل محیطی محافظت میکنند.
در ساختار Loose Tube ممکن است چندین تار فیبر درون یک تیوب قرار بگیرند.
۱.۳ عضو مقاومکننده مرکزی (Central Strength Member)
این بخش معمولاً از جنس FRP یا مواد تقویتکننده مشابه ساخته میشود و در مرکز کابل قرار میگیرد.
وظیفه اصلی آن افزایش مقاومت کششی و حفظ پایداری ساختار کابل در هنگام نصب و بهرهبرداری است.
۱.۴ مواد مسدودکننده آب (Water Blocking Materials)
برای جلوگیری از نفوذ و انتشار طولی آب در داخل کابل، از مواد مختلفی استفاده میشود.
این مواد میتوانند شامل ژل مخصوص، نوارهای متورمشونده (Water Blocking Tape) و نخهای جاذب آب (Water Blocking Yarn) باشند.
۱.۵ لایه تقویتکننده مکانیکی (Armoring)
در کابلهایی که برای نصب در محیطهای سخت، دفن مستقیم یا شرایط دارای خطر آسیب مکانیکی طراحی شدهاند، از لایههای زرهی استفاده میشود.
این لایهها ممکن است از نوار فولادی موجدار، نوار آلومینیومی یا ساختارهای تقویتکننده دیگر تشکیل شوند.
۱.۶ روکش خارجی (Outer Jacket)
آخرین لایه کابل است که از مجموعه داخلی در برابر رطوبت، اشعه فرابنفش، سایش، مواد شیمیایی و آسیبهای محیطی محافظت میکند.
مواد متداول در تولید روکش کابل شامل پلیاتیلن (PE)، پلیاتیلن مقاوم در برابر اشعه UV و مواد کمدود و بدون هالوژن (LSZH) هستند.

۲. مرحله اول: آمادهسازی و رنگآمیزی تارهای فیبر نوری
اولین مرحله در تولید کابل فیبر نوری، آمادهسازی تارهای نوری است.
تارهای فیبر نوری تولیدشده در کارخانههای سازنده، پس از انجام آزمونهای اولیه و کنترل مشخصات فنی، به واحد تولید کابل منتقل میشوند.
در این مرحله، تارها بر اساس مشخصات سفارش و طراحی کابل انتخاب و آمادهسازی میشوند.
یکی از عملیات مهم، رنگآمیزی فیبرها (Fiber Coloring) است.
از آنجا که کابلهای مخابراتی ممکن است شامل ۱۲، ۲۴، ۴۸، ۹۶، ۱۴۴، ۲۸۸ یا تعداد بیشتری تار فیبر باشند، شناسایی دقیق هر تار اهمیت بسیار زیادی دارد.
برای این منظور، از سیستم رنگبندی استاندارد استفاده میشود.
رنگهای متداول در شناسایی تارهای فیبر نوری عبارتاند از:
- آبی (Blue)
- نارنجی (Orange)
- سبز (Green)
- قهوهای (Brown)
- خاکستری (Slate)
- سفید (White)
- قرمز (Red)
- مشکی (Black)
- زرد (Yellow)
- بنفش (Violet)
- صورتی (Rose)
- فیروزهای (Aqua)
جدول رنگبندی ۱۲ تار فیبر نوری در ایران
| شماره تار (Core) | رنگ فارسی | نام انگلیسی |
|---|---|---|
| ۱ | سفید | White |
| ۲ | قرمز | Red |
| ۳ | سبز | Green |
| ۴ | آبی | Blue |
| ۵ | زرد | Yellow |
| ۶ | مشکی | Black |
| ۷ | قهوهای | Brown |
| ۸ | بنفش | Violet |
| ۹ | نارنجی | Orange |
| ۱۰ | صورتی | Pink |
| ۱۱ | طوسی | Grey |
| ۱۲ | بیرنگ / طبیعی | Natural / Transparent |
نکته مهم برای کابلهای بیش از ۱۲ کور
در کابلهای با ظرفیت بالاتر، مانند ۲۴، ۴۸، ۹۶ و ۱۴۴ کور، ترتیب رنگها تکرار میشود و برای تشخیص گروههای بعدی از نوار یا علامت شناسایی استفاده میشود. روش دقیق علامتگذاری باید مطابق مشخصات فنی سفارش و نقشه ساخت کابل باشد.
تفاوت با استاندارد بینالمللی TIA-598
| شماره | ترتیب رایج ایران | ترتیب TIA-598 |
|---|---|---|
| ۱ | سفید | آبی |
| ۲ | قرمز | نارنجی |
| ۳ | سبز | سبز |
| ۴ | آبی | قهوهای |
| ۵ | زرد | طوسی |
| ۶ | مشکی | سفید |
| ۷ | قهوهای | قرمز |
| ۸ | بنفش | مشکی |
| ۹ | نارنجی | زرد |
| ۱۰ | صورتی | بنفش |
| ۱۱ | طوسی | صورتی |
| ۱۲ | بیرنگ | فیروزهای |

۳. مرحله دوم: تولید تیوبهای محافظ (Loose Tube Extrusion)
پس از آمادهسازی فیبرها، در بسیاری از ساختارهای کابل، تارهای نوری داخل تیوبهای محافظ قرار میگیرند.
این عملیات با استفاده از دستگاه اکستروژن تیوب (Loose Tube Extrusion Line) انجام میشود.
در این فرآیند:
۱. مواد اولیه پلیمری مانند PBT وارد دستگاه اکسترودر میشوند.
۲. مواد پس از گرم شدن و ذوب شدن، از قالب مخصوص عبور میکنند.
۳. همزمان تارهای فیبر نوری به داخل تیوب در حال شکلگیری هدایت میشوند.
۴. در صورت استفاده از ساختار ژلدار، مواد ژل مخصوص نیز به داخل تیوب تزریق میشوند.
۵. تیوب پس از خروج از قالب، وارد سیستم خنککننده میشود.
۶. قطر خارجی، ضخامت دیواره و کیفیت سطح تیوب بهصورت پیوسته کنترل میشود.
در طراحیهای Dry Loose Tube، بهجای استفاده از ژل، ممکن است از مواد جاذب آب و نوارهای مخصوص برای جلوگیری از نفوذ رطوبت استفاده شود.
تیوبهای تولیدشده پس از خنکسازی و کنترل کیفیت، برای مرحله بعدی تولید آماده میشوند.

۴. مرحله سوم: آرایش و تاباندن تیوبها (SZ Stranding)
یکی از مهمترین مراحل تولید کابل فیبر نوری، قرار دادن تیوبها در کنار عضو مقاومکننده مرکزی و ایجاد ساختار هسته کابل است.
در کابلهای Loose Tube چندتیوبه، تیوبها معمولاً با استفاده از دستگاه تابنده (SZ Stranding Machine) به دور عضو مقاومکننده مرکزی قرار میگیرند.
در این فناوری، تیوبها در طول مسیر بهصورت متناوب در جهت ساعتگرد و پادساعتگرد تابانده میشوند.
این روش مزایای مهمی دارد:
- افزایش انعطافپذیری کابل
- کاهش تنش واردشده به تارهای فیبر نوری
- بهبود عملکرد کابل در برابر تغییرات دمایی
- امکان دسترسی آسانتر به تیوبها در زمان تعمیرات
- حفظ پایداری ساختار کابل در شرایط مکانیکی مختلف
در این مرحله، معمولاً از نخها و نوارهای نگهدارنده برای تثبیت ساختار هسته استفاده میشود.

۵. مرحله چهارم: اعمال لایههای محافظ و مسدودکننده آب
پس از تشکیل هسته کابل، نوبت به ایجاد لایههای محافظ میرسد.
این مرحله نقش مهمی در افزایش عمر مفید کابل و محافظت از آن در برابر عوامل محیطی دارد.
بسته به طراحی کابل، از مواد زیر استفاده میشود:
Water Blocking Tape
نوارهای مخصوصی که در تماس با آب متورم شده و مسیر نفوذ رطوبت را مسدود میکنند.
Water Blocking Yarn
نخهای جاذب آب که در بخشهای مختلف ساختار کابل قرار میگیرند.
Filling Compound
مواد ژلمانند مخصوص که در برخی کابلها برای جلوگیری از نفوذ و انتشار طولی آب مورد استفاده قرار میگیرند.
انتخاب نوع سیستم مسدودکننده آب به کاربرد کابل، استاندارد طراحی و شرایط محیط نصب بستگی دارد.
۶. مرحله پنجم: زرهگذاری کابل (Armoring)
برخی کابلهای فیبر نوری برای نصب در شرایط محیطی دشوار طراحی میشوند.
برای افزایش مقاومت مکانیکی این کابلها، از لایه زرهی استفاده میشود.
یکی از روشهای متداول، استفاده از نوار فولادی موجدار (Corrugated Steel Tape) است.
در این فرآیند:
۱. نوار فولادی از رول مخصوص وارد دستگاه میشود.
۲. نوار توسط سیستم شکلدهی به حالت موجدار تبدیل میشود.
۳. نوار به دور هسته کابل قرار میگیرد.
۴. لبههای نوار در محل اتصال به یکدیگر تنظیم میشوند.
۵. در صورت نیاز، لایههای چسباننده یا روکشهای میانی برای اتصال بهتر و محافظت بیشتر اعمال میشوند.
در برخی طراحیها نیز از نوار آلومینیومی یا ساختارهای زرهی دیگر استفاده میشود.
زره کابل باعث افزایش مقاومت آن در برابر فشار، ضربه و آسیبهای مکانیکی میشود.
البته تمام کابلهای فیبر نوری دارای زره فلزی نیستند. برای مثال، کابلهای هوایی ADSS معمولاً از ساختار تمامدیالکتریک استفاده میکنند و فاقد زره فلزی هستند.

۷. مرحله ششم: اکستروژن روکش خارجی (Outer Jacket Extrusion)
یکی از آخرین مراحل تولید کابل فیبر نوری، اعمال روکش خارجی است.
این عملیات با استفاده از دستگاه اکسترودر روکش کابل انجام میشود.
در این مرحله:
۱. مواد اولیه پلیمری وارد سیستم تغذیه اکسترودر میشوند.
۲. مواد پس از ذوب شدن از قالب مخصوص عبور میکنند.
۳. هسته کابل از داخل قالب عبور کرده و مواد مذاب بهصورت یکنواخت اطراف آن قرار میگیرند.
۴. کابل وارد حوضچه خنککننده میشود.
۵. قطر خارجی و ضخامت روکش بهصورت پیوسته اندازهگیری و کنترل میشود.
۶. اطلاعات شناسایی کابل روی سطح روکش چاپ میشود.
مواد مورد استفاده برای روکش خارجی با توجه به کاربرد کابل انتخاب میشوند.
برخی از متداولترین مواد عبارتاند از:
- PE: پلیاتیلن، مناسب برای بسیاری از کابلهای مخابراتی فضای باز.
- HDPE: پلیاتیلن با چگالی بالا، با خواص مکانیکی مناسب برای کاربردهای مختلف.
- LSZH: مواد کمدود و بدون هالوژن، مناسب برای محیطهای داخلی و فضاهایی که الزامات ایمنی حریق دارند.
- PVC: پلیوینیل کلراید، مورد استفاده در برخی طراحیهای کابل داخلی

۸. مرحله هفتم: چاپ اطلاعات و جمعآوری کابل
پس از اتمام روکشگذاری و خنکسازی، اطلاعات فنی و شناسایی روی سطح کابل چاپ میشوند.
این اطلاعات معمولاً شامل موارد زیر هستند:
- نام یا نشان تجاری تولیدکننده
- نوع کابل
- تعداد تارهای فیبر نوری
- نوع فیبر مورد استفاده
- سال تولید
- طول کابل یا مارکینگ متراژ
- شماره سفارش یا سری ساخت
- استانداردهای مرتبط
سپس کابل از طریق دستگاه کشنده (Capstan) به سمت سیستم جمعآوری هدایت میشود.
در این مرحله، کابل روی قرقرههای مخصوص (Cable Drums) پیچیده میشود.
نوع و ابعاد قرقره، طول کابل قابل جمعآوری و وزن نهایی محصول با توجه به قطر کابل، وزن واحد طول و محدودیتهای حملونقل تعیین میشوند.
پس از جمعآوری، کابل برای آزمونهای نهایی و بستهبندی آماده خواهد بود.
۹. انواع کابل فیبر نوری و تفاوت در فرآیند تولید
کابلهای فیبر نوری با توجه به محل نصب، شرایط محیطی و کاربرد، در ساختارهای مختلفی تولید میشوند.
هر نوع کابل به طراحی و فرآیند تولید متناسب با ویژگیهای موردنیاز خود احتیاج دارد.
۹.۱ کابل Loose Tube
<Loose Tube Cable>
این نوع کابل یکی از رایجترین ساختارها در شبکههای مخابراتی فضای باز است.
تارهای فیبر نوری داخل تیوبهای محافظ قرار میگیرند و تیوبها در اطراف عضو مقاومکننده مرکزی آرایش داده میشوند.
این کابلها برای شبکههای بینشهری، بیناستانی و بسیاری از پروژههای مخابراتی مناسب هستند.
۹.۲ کابل Central Tube
در این ساختار، تمام تارهای فیبر نوری داخل یک تیوب مرکزی قرار میگیرند.
این طراحی معمولاً برای کابلهایی با ظرفیت کمتر و برخی کاربردهای دسترسی و مخابراتی مورد استفاده قرار میگیرد.
۹.۳ کابل ADSS (All-Dielectric Self-Supporting)
کابل ADSS یک کابل تمامدیالکتریک خودنگهدار است که برای نصب هوایی روی پایهها و دکلها طراحی شده است.
این کابل فاقد اجزای فلزی بوده و از مواد تقویتکننده غیرفلزی مانند FRP و الیاف آرامید برای تحمل بارهای مکانیکی استفاده میکند.
۹.۴ کابل Direct Burial
این نوع کابل برای دفن مستقیم در زمین طراحی شده است.
بسته به شرایط نصب، ممکن است از زره فولادی، لایههای مقاوم در برابر رطوبت و روکشهای مکانیکی تقویتشده استفاده کند.
۹.۵ کابل Indoor
کابلهای داخلی برای نصب در ساختمانها، مراکز داده، اتاقهای تجهیزات و مسیرهای ارتباطی داخل ساختمان طراحی میشوند.
در بسیاری از این کابلها از مواد LSZH برای کاهش دود و حذف گازهای هالوژنی در شرایط حریق استفاده میشود.
۹.۶ کابل Ribbon Fiber
در این ساختار، تارهای فیبر نوری بهصورت موازی و در قالب نوارهای فیبری (Fiber Ribbons) کنار یکدیگر قرار میگیرند.
این طراحی امکان مدیریت تعداد زیادی تار فیبر نوری و افزایش سرعت عملیات فیوژن را در شبکههای پرظرفیت فراهم میکند.
۱۰. آزمونهای کنترل کیفیت کابل فیبر نوری
کنترل کیفیت یکی از مهمترین مراحل تولید کابل فیبر نوری است.
کابل تولیدشده باید از نظر مشخصات نوری، مکانیکی و محیطی مورد بررسی قرار گیرد تا از عملکرد صحیح آن در طول عمر بهرهبرداری اطمینان حاصل شود.
مهمترین آزمونهای کنترل کیفیت عبارتاند از:
۱. آزمون تضعیف نوری (Attenuation Test)
در این آزمون میزان افت سیگنال نوری در طول کابل اندازهگیری میشود.
۲. آزمون OTDR
با استفاده از دستگاه Optical Time Domain Reflectometer، یکنواختی مسیر نوری، نقاط دارای افت غیرعادی، اتصالات و برخی عیوب احتمالی کابل بررسی میشوند.
۳. آزمون کشش (Tensile Test)
مقاومت کابل در برابر نیروهای کششی کنترلشده بررسی میشود.
۴. آزمون فشار (Crush Test)
میزان مقاومت کابل در برابر فشارهای واردشده از بیرون اندازهگیری میشود.
۵. آزمون ضربه (Impact Test)
عملکرد کابل در برابر ضربات مکانیکی مورد بررسی قرار میگیرد.
۶. آزمون خمش (Bending Test)
توانایی کابل در تحمل خمش در شعاعهای مشخص ارزیابی میشود.
۷. آزمون نفوذ آب (Water Penetration Test)
در این آزمون، میزان مقاومت ساختار کابل در برابر نفوذ و انتشار طولی آب بررسی میشود.
۸. آزمون شرایط محیطی و تغییرات دما (Temperature Cycling Test)
عملکرد کابل در برابر تغییرات دمایی و تأثیر این تغییرات بر ویژگیهای مکانیکی و نوری بررسی میشود.
۹. آزمون ابعاد و ضخامت روکش
قطر خارجی کابل، ضخامت روکش و سایر مشخصات هندسی مطابق نقشه و مشخصات فنی محصول کنترل میشوند.
استانداردهای IEC 60794 و توصیهنامههای ITU-T از مهمترین مراجع فنی برای طراحی، مشخصات و آزمون کابلهای فیبر نوری هستند.

۱۱. ماشینآلات و تجهیزات مورد نیاز برای تولید کابل فیبر نوری
تولید صنعتی کابل فیبر نوری به مجموعهای از خطوط تولید و تجهیزات تخصصی نیاز دارد.
مهمترین ماشینآلات مورد استفاده عبارتاند از:
- Fiber Coloring Line: خط رنگآمیزی تارهای فیبر نوری.
- Loose Tube Extrusion Line: خط تولید تیوب محافظ.
- SZ Stranding Machine: دستگاه تاباندن تیوبها و تشکیل هسته کابل.
- Central Strength Member Pay-off: سیستم تغذیه عضو مقاومکننده مرکزی.
- Water Blocking Application System: سیستم اعمال مواد مسدودکننده آب.
- Armoring Line: خط زرهگذاری کابل.
- Outer Sheath Extrusion Line: خط روکشگذاری خارجی.
- Online Diameter Measurement System: سیستم اندازهگیری قطر در حین تولید.
- Cable Printing System: دستگاه چاپ اطلاعات روی کابل.
- Optical Testing Equipment: تجهیزات آزمون مشخصات نوری.
- Mechanical Testing Equipment: تجهیزات آزمونهای مکانیکی.
ظرفیت تولید، سطح اتوماسیون و تعداد خطوط مورد نیاز به نوع کابل، ظرفیت تولید سالانه، تعداد شیفتهای کاری و تنوع محصولات بستگی دارد.
۱۲. استانداردهای بینالمللی تولید کابل فیبر نوری
برای اطمینان از کیفیت و قابلیت اطمینان کابلهای فیبر نوری، طراحی و تولید آنها باید مطابق استانداردهای معتبر بینالمللی انجام شود.
برخی از مهمترین استانداردها و مراجع فنی عبارتاند از:
- IEC 60794: مجموعه استانداردهای کابلهای فیبر نوری و روشهای آزمون آنها.
- ITU-T G.652: مشخصات فیبرهای نوری تکمد متداول.
- ITU-T G.657: مشخصات فیبرهای تکمد با حساسیت کمتر به خمش.
- IEC 60793: استانداردهای مربوط به مشخصات و آزمون تارهای فیبر نوری.
رعایت این استانداردها نقش مهمی در تضمین عملکرد کابل در پروژههای مخابراتی و زیرساختی دارد.
جمعبندی
تولید کابل فیبر نوری فرآیندی چندمرحلهای و تخصصی است که در آن تارهای ظریف شیشهای با استفاده از تیوبهای محافظ، اعضای مقاومکننده، مواد مسدودکننده آب و روکشهای پلیمری به یک محصول صنعتی مقاوم و قابل اطمینان تبدیل میشوند.
انتخاب صحیح مواد اولیه، طراحی مهندسی ساختار کابل، استفاده از ماشینآلات دقیق و انجام آزمونهای کنترل کیفیت، از مهمترین عوامل تعیینکننده کیفیت نهایی کابل هستند.
با توسعه شبکههای FTTH، مراکز داده، زیرساختهای مخابراتی و ارتباطات پرظرفیت، صنعت تولید کابل فیبر نوری همچنان یکی از بخشهای مهم و راهبردی صنعت ارتباطات جهان خواهد بود.
NewoCom – Engineering the Future of Fiber Optic Connectivity.